


A Stroj na výrobu ľahkých kýlovje valcovací stroj určený na výrobu ľahkých oceľových kýlov používaných v stropoch, deliacich systémoch, rámovaní stien a iných ľahkých stavebných aplikáciách. Stroj odoberá pozinkovanú oceľ alebo iné vhodné kovové pásy zo zvitku a priebežne ich formuje do požadovaného kýlového profilu.
Na rozdiel od tradičných výrobných metód, ktoré si vyžadujú jednotlivé operácie rezania a ohýbania, systém tvarovania valcovaním vykonáva proces tvarovania nepretržite. Oceľový pás prechádza sériou špeciálne navrhnutých valcov, pričom každá stanica postupne mení plochý pás do konečného tvaru kýlu.
Ľahké oceľové kýly sa bežne používajú, pretože sú ľahké, rozmerovo konzistentné, ľahko sa inštalujú a sú vhodné pre moderné interiérové konštrukcie. A správne navrhnutéĽahký oceľový kýlový strojpomáha výrobcom vyrábať veľké množstvá týchto profilov s konzistentnými rozmermi a stabilnou kvalitou.
Čo je ľahký kýl?
Ľahký kýl je tenko{0}}konštrukčný profil z ocele používaný ako nosný alebo konštrukčný komponent v ľahkých stropných a deliacich systémoch. V závislosti od použitia môže mať profil rôzne tvary, šírky, výšky a výstužné prvky.
Bežné produkty zahŕňajú stropné žľaby, hlavné žľaby, obkladové žľaby, nástenné stĺpiky, koľajnice a iné súvisiace ľahké oceľové profily.
Oceľ sa vo všeobecnosti dodáva vo forme zvitkov a priebežne sa formuje do požadovaného tvaru prierezu-.
Ako funguje stroj na výrobu ľahkých kýlov?
Pracovný proces aStroj na výrobu ľahkých kýlovvšeobecne začína naložením oceľovej cievky na odvíjač. Pás je potom vedený do tvarovacej časti.
Tvarovacie valce postupne ohýbajú plochý pás vo viacerých fázach. Každá valcovacia stanica vykonáva malé množstvo deformácií, čo umožňuje stroju dosiahnuť konečný profil bez nadmerného namáhania materiálu.
Po úplnom vytvarovaní profilu rezací systém rozreže súvislú časť na vopred určené dĺžky.
Všeobecná postupnosť výroby je:
Oceľová cievka → Odvíjanie → Narovnávanie → Vedenie → Tvarovanie valcovaním → Dierovanie → Rezanie → Hotový kýl
Nie každý stroj vyžaduje dierovanie a presná postupnosť závisí od dizajnu produktu.
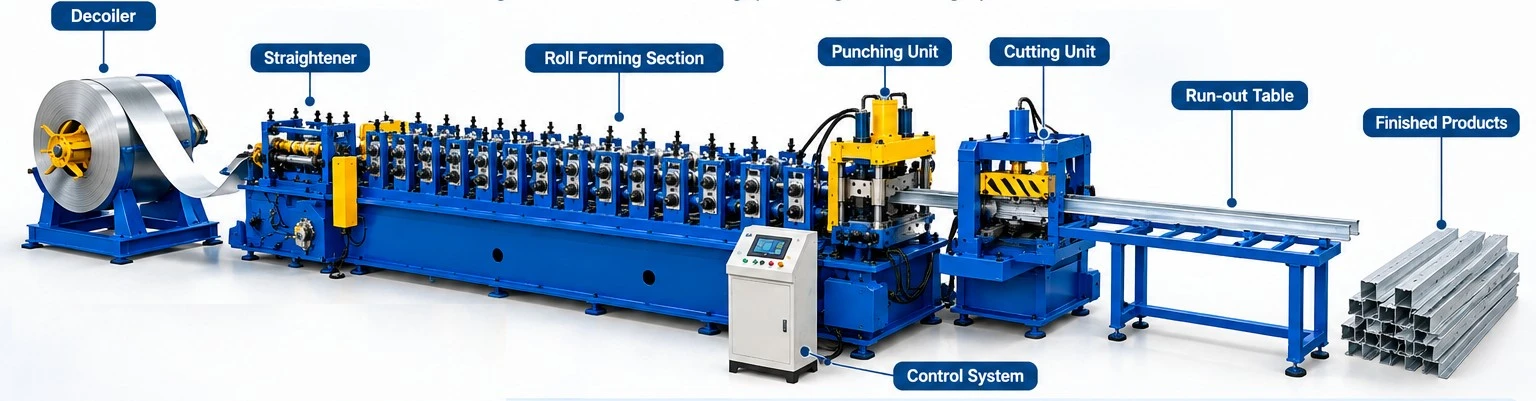
Hlavné komponenty výrobnej linky s ľahkým kýlom
KompletnéVýrobná linka oceľového kýlupozostáva z niekoľkých koordinovaných sekcií. Konfigurácia závisí od profilu kýlu, hrúbky materiálu, šírky cievky, rýchlosti výroby a požadovanej úrovne automatizácie.
|
Sekcia stroja |
Hlavná funkcia |
|
Odvíjač/odvíjač |
Drží a odvíja oceľovú cievku |
|
Vyrovnávacia jednotka |
Opravuje tvar pásu pred tvarovaním |
|
Systém kŕmenia |
Posiela materiál do sekcie tvarovania |
|
Vodiaci systém |
Udržuje zarovnanie pásikov |
|
Dierovacia jednotka |
V prípade potreby vytvára otvory alebo štrbiny |
|
Stroj na tvarovanie valcov |
Formuje oceľ do profilu kýlu |
|
Systém rezania |
Vytvorený kýl odreže na dĺžku |
|
Vyčerpať{0}}tabuľku |
Podporuje hotové výrobky |
|
Riadiaci systém PLC |
Riadi výrobný proces |
Odvíjač na výrobu oceľového kýlu
Odvíjač je prvou hlavnou časťou výrobnej linky. Drží oceľovú cievku a uvoľňuje pás kontrolovanou rýchlosťou.
Na výrobu ľahkého kýlu sú zvitky normálne relatívne úzke a tenké v porovnaní s zvitkami používanými pre ťažké konštrukčné profily. Odvíjač musí napriek tomu poskytovať stabilné podávanie, pretože zmeny napätia pásu môžu ovplyvniť proces tvarovania.
V závislosti od výrobných požiadaviek môže stroj používať ručný alebo hydraulický expanzný systém. Automatické nakladanie zvitkov je možné začleniť aj do pokročilejších výrobných liniek.
Sekcia tvarovania valcov
Sekcia valcovania je srdcom stroja. Pozostáva z viacerých formovacích staníc usporiadaných za sebou.
Prvé stanice začínajú ohýbať plochý oceľový pás. Nasledujúce stanice postupne zväčšujú tvar profilu, kým sa nedosiahne požadovaný prierez kýlu-.
Formovacie valce musia byť presne vyrobené a vyrovnané. Nesprávny dizajn alebo zarovnanie valca môže viesť k deformácii profilu, skrúteniu, rozmerovým zmenám alebo povrchovým škvrnám.
Z tohto dôvodu by mala byť konštrukcia rolky vyvinutá špeciálne pre požadovaný profil kýlu a materiál.
Systém dierovania
Niektoré ľahké profily kýlu vyžadujú otvory alebo štrbiny na inštaláciu, pripojenie alebo nastavenie. Tieto otvory môžu byť vyrobené automaticky počas procesu tvarovania valcovaním.
Vysekávacia jednotka môže byť inštalovaná pred alebo v rámci formovacej linky, v závislosti od dizajnu produktu a výrobných požiadaviek.
Napríklad čap priečky môže vyžadovať opakované otvory pozdĺž svojej dĺžky. Automatizovaný dierovací systém môže vytvárať tieto otvory vo vopred určených intervaloch, kým sa oceľový pás pohybuje linkou.
Poloha dierovania musí byť synchronizovaná s pohybom materiálu, aby sa zachovala presná vzdialenosť otvorov.
Systém rezania
Po vytvarovaní sa súvislý kýlový profil rozreže na jednotlivé kusy. Rezací systém je možné nakonfigurovať pre rôzne hotové dĺžky.
Výrobca môže napríklad vyrábať kýly v dĺžkach, ako sú:
- 2 000 mm
- 2 400 mm
- 2 700 mm
- 3 000 mm
- 4 000 mm
Ďalšie prispôsobené dĺžky
Skutočný rozsah rezu závisí od konfigurácie stroja a požiadaviek zákazníka.

Typická hrúbka materiálu
Ľahké kýly sa vo všeobecnosti vyrábajú z relatívne tenkého oceľového pásu. V závislosti od produktu a aplikácie môže byť stroj určený na približne0,4–1,2 mmmateriál.
Niektoré stroje dokážu pokryť užší rozsah ako napr0,5–0,8 mm, zatiaľ čo ťažšie-systémy prevádzkových profilov sa môžu prispôsobiť blížiacemu sa materiálu1,5 mm.
|
Aplikácia |
Približná hrúbka |
|
Ľahké stropné profily |
0,4–0,8 mm |
|
Štandardné ľahké kýly |
0,5–1,0 mm |
|
Ťažšie profily rámu |
0,8–1,2 mm |
|
Špeciálne profily |
Až okolo 1,5 mm |
Skutočná hrúbka sa musí určiť podľa profilu, triedy ocele, medze klzu a konštrukcie stroja.
Typická šírka pásu
Požadovaná vstupná-šírka pásu závisí od konečného profilu kýlu. Pretože rôzne profily vyžadujú rôzne rozvinuté šírky, nie je možné vybrať stroj iba na základe šírky hotového profilu.
Napríklad stroj vyrábajúci úzky stropný kanál môže vyžadovať šírku pásu približne50 – 100 mm, zatiaľ čo väčšie profily na rámovanie stien môžu vyžadovať výrazne širšie pásy.
Preto by mal výrobca pred návrhom systému valcovania vypočítať rozvinutú šírku profilu.
Typická rýchlosť výroby
Rýchlosť výroby závisí od zložitosti profilu, hrúbky materiálu, požiadaviek na dierovanie, dĺžky rezu a automatizácie.
Typický stroj na tvarovanie ľahkých kýlových valcov môže pracovať pri približne20–60 m/min, zatiaľ čo špecializované vysokorýchlostné-systémy môžu za vhodných podmienok fungovať pri vyšších rýchlostiach.
Operácie dierovania a rezania môžu ovplyvniť efektívnu rýchlosť výroby. Maximálna rýchlosť tvárnenia stroja by sa preto nemala posudzovať oddelene od cyklu dierovania a rezania.
Pozinkovaná oceľ pre ľahké kýly
Pozinkovaná oceľ sa bežne používa na výrobu ľahkého kýlu, pretože zinkový povlak poskytuje základnej oceli ochranu proti korózii.
Vďaka povrchovej úprave môže byť hotový profil vhodný aj pre vnútorné stavebné prostredie, kde sa vyžaduje dlhodobá{0}}odolnosť voči vlhkosti a oxidácii.
Avšak valcovanie pozinkovanej ocele vyžaduje starostlivú kontrolu. Nadmerný tlak, nesprávna vôľa valca alebo poškodené nástroje môžu poškodiť zinkový povlak.
Udržiavanie správneho zarovnania valcov je preto dôležité pre kvalitu rozmerov aj vzhľad povrchu.
Význam rolového dizajnu
Roll tooling určuje konečný tvar a rozmerovú presnosť kýlu. Každá valcovacia stanica by mala zaviesť kontrolované množstvo deformácie.
Ak sa na jednej stanici vykoná príliš veľa tvarovania, materiál môže byť vystavený nadmernému namáhaniu. Ak je postup tvarovania zle navrhnutý, profil sa môže krútiť, prehýbať alebo nerovnomerne vytvárať príruby.
Dobre{0}}navrhnutý systém valcovania rozdeľuje deformáciu na viacero staníc.
Materiál valca a povrchová úprava sú tiež dôležité, najmä pri spracovaní vopred{0}}potiahnutej alebo pozinkovanej ocele.
Dôležitosť zosúladenia materiálov
Presné zarovnanie pásov je nevyhnutné na celej výrobnej linke. Ak materiál vstupuje do tvarovacích valcov pod uhlom, hotový kýl sa môže krútiť alebo posúvať do strán.
Bočné vodidlá pomáhajú udržiavať správnu polohu pásu predtým, ako vstúpi do formovacích staníc.
Počas uvádzania do prevádzky a prevádzky by mali operátori skontrolovať, či pás zostáva vycentrovaný a či sú kotúče správne zarovnané.
PLC a automatické riadenie
ModernéĽahké oceľové kýlové strojebežne používajú riadiace systémy-založené na PLC na koordináciu výrobného procesu.
Operátor môže zvyčajne zadávať parametre, ako napríklad:
- Dĺžka produktu
- Výrobné množstvo
- Vzdialenosť dierovania
- Rýchlosť linky
- Nastavenia rezania
- Výber produktu
PLC prijíma signály zo snímačov a kódovačov a koordinuje operácie podávania, dierovania, tvarovania a rezania.
Dotyková obrazovka HMI môže poskytnúť informácie o stave stroja, množstve výroby, alarmoch a prevádzkových parametroch.
Automatické ovládanie dĺžky
Presná kontrola dĺžky je obzvlášť dôležitá, pretože stavebné projekty často vyžadujú kýly so štandardizovanými rozmermi.
Kódovač meria pohyb oceľového pásu a oznamuje polohu riadiacemu systému. Po dosiahnutí naprogramovanej dĺžky sa aktivuje rezací systém.
Konzistentné meranie a synchronizácia pomáhajú minimalizovať odchýlky dĺžky a znižujú plytvanie materiálom.

Výhody ľahkého stroja na výrobu kýlov
A Stroj na výrobu ľahkých kýlovponúka niekoľko výhod oproti ručnej výrobe profilu.
Nepretržitá výroba:Stroj dokáže kontinuálne tvarovať oceľový pás do hotových profilov.
Konzistentné rozmery:Správne navrhnuté valcovacie nástroje poskytujú opakovateľné rozmery profilu.
Vysoká produktivita:Automatizované tvarovanie a rezanie umožňuje výrobcom efektívne vyrábať veľké množstvá.
Znížená práca:Operátori nemusia ručne ohýbať a rezať každý jednotlivý profil.
Flexibilné dĺžky:Automatické rezanie umožňuje naprogramovať rôzne hotové dĺžky.
Integrované dierovanie:Požadované otvory a štrbiny môžu byť začlenené do výrobného procesu.
Efektívne využitie materiálu:Presné tvarovanie a rezanie môže pomôcť znížiť zbytočný odpad.
Bežné ľahké kýlové profily
Rôzne konštrukčné systémy vyžadujú rôzne profily kýlu. Stroj na tvarovanie valcov môže byť navrhnutý podľa požadovaného tvaru prierezu-.
Bežné kategórie zahŕňajú:
|
Typ profilu |
Typické použitie |
|
Stropný kanál |
Systémy zavesených stropov |
|
Hlavný kanál |
Stropný rám |
|
Furring kanál |
Stropná a stenová podpora |
|
Stud |
Priečka a rámovanie stien |
|
Sledovať |
Spojenie medzi čapmi |
|
-kanál |
Rámovanie a podporné aplikácie |
|
Prispôsobený profil |
Špeciálne konštrukčné systémy |
Obrábacie stroje musia byť prispôsobené podľa presného výkresu profilu.
Kontrola kvality počas výroby
Kontrola kvality by sa mala vykonávať počas celého výrobného procesu. Hotové kýly by sa mali skontrolovať na rozmery profilu, rovnosť, dĺžku, polohu otvoru, stav povrchu a kvalitu rezu.
Medzi dôležité body kontroly patria:
|
Kontrola kvality |
Účel |
|
Šírka profilu |
Overte presnosť rozmerov |
|
Výška profilu |
Potvrďte požadovanú sekciu |
|
Rozmery príruby |
Zabezpečte správnu montáž |
|
Dĺžka |
Skontrolujte presnosť rezu |
|
Poloha otvoru |
Overte presnosť dierovania |
|
Priamosť |
Zabráňte problémom s inštaláciou |
|
Stav povrchu |
Zistite poškodenie povlaku alebo nástroja |
|
Rezná hrana |
Skontrolujte nadmerné otrepy |
Pravidelná kontrola môže pomôcť identifikovať problémy s tvarovaním alebo nástrojmi skôr, ako sa vyrobí veľké množstvo chybných profilov.
Bežné problémy pri výrobe ľahkého kýlu
Počas valcovania môže nastať niekoľko problémov.
Skrútenie profilu môže byť výsledkom nesprávneho zarovnania valcov alebo nerovnomerného tvarovania. Rozmerové odchýlky môžu byť spôsobené nesprávnym nástrojom alebo odchýlkou hrúbky materiálu. Pri poškodení alebo znečistení kotúčov sa môžu vyskytnúť povrchové škrabance.
Chyby dierovania sa môžu vyskytnúť, ak je kódovač alebo synchronizácia dierovania nesprávne nakonfigurovaná. Problémy s rezaním môžu byť spôsobené opotrebovanými nožmi alebo nesprávnymi parametrami rezu.
|
Problém |
Možná príčina |
|
Krútenie profilu |
Nesprávne zarovnanie valcov |
|
Nerovnomerné rozmery |
Nesprávne nastavenie rolovania |
|
Povrchové škrabance |
Poškodené alebo znečistené kotúče |
|
Chyby polohy-dier |
Nesprávna synchronizácia |
|
Nadmerné otrepy |
Opotrebované rezné nástroje |
|
Materiálne putovanie |
Slabé vedenie pásu |
|
Deformácia profilu |
Nesprávna postupnosť tvarovania |
Údržba stroja
Aby výrobná linka fungovala spoľahlivo, je potrebná pravidelná údržba. Formovacie valce by sa mali pravidelne kontrolovať a čistiť. Ložiská a komponenty prevodovky by sa mali premazávať podľa plánu údržby výrobcu.
Rezné nože by sa mali skontrolovať na opotrebovanie, zatiaľ čo dierovacie nástroje by sa mali skontrolovať na poškodenie a správnu vôľu.
Elektrické komponenty, snímače, PLC systémy a HMI by sa mali tiež udržiavať. Hydraulické komponenty by sa mali pri použití hydraulického zariadenia kontrolovať na netesnosť.
Ako si vybrať ľahký stroj na výrobu kýlov
Pred zakúpením aStroj na výrobu ľahkých kýlovVýrobcovia by mali jasne definovať požadované špecifikácie produktu a výrobnú kapacitu. Medzi dôležité faktory patrí výkres profilu, trieda ocele, hrúbka materiálu, šírka zvitku, hmotnosť zvitku, požadovaná rýchlosť výroby, hotová dĺžka, požiadavky na dierovanie, spôsob rezania, úroveň automatizácie, počet profilov, požiadavky na nástroje a dostupný priestor v továrni. Výkres profilu je obzvlášť dôležitý, pretože valcovacie nástroje musia byť navrhnuté podľa presného prierezu{2} tvaru kýlu. Hrúbka materiálu a trieda ocele tiež určujú požadovanú tvarovaciu silu, konštrukciu valca a konfiguráciu stroja. Výrobcovia by mali zvážiť požadovanú rýchlosť výroby a dĺžku hotového výrobku, aby zabezpečili, že stroj dokáže efektívne splniť výstupné ciele. Ak je potrebné dierovanie alebo iné vzory, stroj by mal obsahovať vhodný automatický dierovací systém. Spôsob rezania a úroveň automatizácie by tiež mali zodpovedať objemu výroby a prevádzkovým požiadavkám. Továrňam, ktoré vyrábajú viacero profilov kýlu, môže poskytnúť väčšiu flexibilitu vymeniteľné nástroje alebo konfigurácia viacerých{8}}profilov. Po dôkladnom vyhodnotení týchto faktorov si výrobcovia môžu vybrať stroj, ktorý poskytuje stabilnú výrobu, presné profily, efektívnu prevádzku a{10}}dlhodobú hodnotu.
Zhrnutie
A Stroj na výrobu ľahkých kýlovje špecializovaný systém na tvarovanie valcovaním na nepretržitú výrobu ľahkých oceľových rámových profilov používaných v stropoch, priečkach, stenách a iných stavebných aplikáciách. Stroj transformuje pozinkovaný alebo iný vhodný oceľový zvitok na hotové profily prostredníctvom riadenej sekvencie podávania, valcovania, dierovania a rezania.
Typické stroje môžu spracovávať približne0,4–1,2 mmoceľový pás a prevádzkovať okolo20–60 m/min, zatiaľ čo presné špecifikácie závisia od profilu, triedy materiálu, výrobných požiadaviek a konfigurácie stroja. Hotové dĺžky možno bežne naprogramovať pre aplikácie ako napr2 000–4 000 mm, možné sú aj prispôsobené dĺžky.
Kvalita hotového kýlu závisí od celého výrobného systému, vrátane odvíjača, vedenia pásu, valcovacích nástrojov, dierovacieho systému, rezacieho zariadenia a riadenia PLC. Správna konštrukcia valca a zarovnanie sú obzvlášť dôležité pre udržanie presných rozmerov a zabránenie skrúteniu alebo deformácii.
S vhodnou konštrukciou stroja, presným nástrojovým vybavením, automatizovaným riadením a pravidelnou údržbou, aVýrobná linka oceľového kýlumôže poskytnúť konzistentné profily, vysokú efektivitu výroby, zníženú pracovnú silu a spoľahlivý výstup pre výrobu moderných ľahkých konštrukcií.


