


Zváranie je jednou z najdôležitejších fázVýroba rúr SSAWpretože kvalita špirálového zvaru priamo ovplyvňuje pevnosť, odolnosť voči tlaku, trvanlivosť a životnosť hotového potrubia. Rúry SSAW sa vyrábajú tvarovaním oceľového pásu do špirálového tvaru a kontinuálnym zváraním okrajov pomocou procesu zvárania pod tavivom. Počas tohto procesuzvárací drôtazváracie tavivospolupracovať na vytvorení pevného a spoľahlivého zvarového spoja.
Hoci zvárací drôt a tavivo plnia rôzne funkcie, musia byť zvolené ako kompatibilná kombinácia. Thezvárací drôtposkytuje prídavný kov, zatiaľ čo tavivo chráni roztavený zvarový kúpeľ a ovplyvňuje stabilitu oblúka, penetráciu, chémiu zvarového-kovu a tvorbu trosky. Výber nesprávnej kombinácie môže viesť k chybám zvárania, nestabilnej výrobe a nekonzistentným mechanickým vlastnostiam.
|
Spotrebný materiál na zváranie |
Hlavná funkcia |
Hlavný vplyv na kvalitu |
|
Zvárací drôt |
Poskytuje prídavný kov |
Pevnosť a chémia zvaru |
|
Zváracie tavivo |
Chráni a podporuje zvarový kúpeľ |
Stabilita oblúka, penetrácia, tvorba trosky |
|
Kombinácia drôt + tavidlo |
Vytvára kompletný zvárací systém |
Celková kvalita zvaru |
Čo je zvárací drôt?
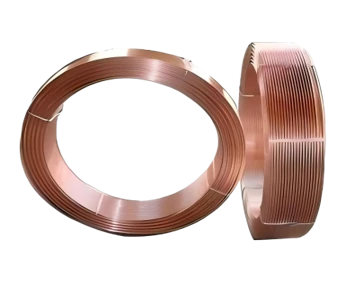
Zvárací drôtje kontinuálne privádzaná spotrebná elektróda používaná pri zváraní pod tavivom. Medzi drôtom a oceľovým pásom sa vytvorí elektrický oblúk, ktorý produkuje dostatočné teplo na roztavenie drôtu a okrajov ocele. Roztavený materiál potom stuhne a vytvorí zvarový šev.
Chemické zloženie, priemer, klasifikácia a mechanické vlastnosti zváracieho drôtu priamo ovplyvňujú hotový zvar. Rôzne druhy rúr a hrúbky stien môžu vyžadovať rôzne zváracie drôty. Drôt by sa preto mal vyberať podľa základnej ocele, požadovaných vlastností zvaru, postupu zvárania a platnej normy.
Čo je tok na zváranie?
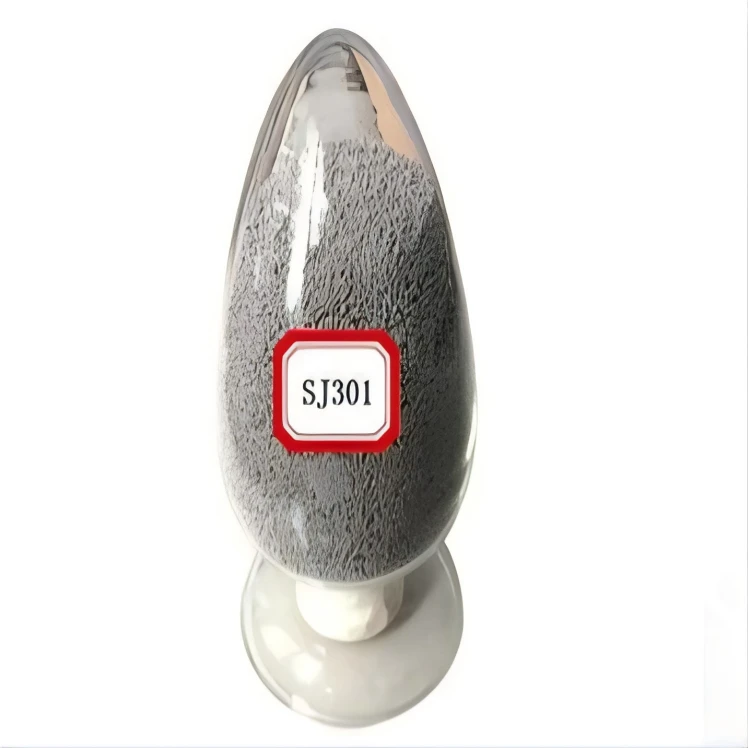
Zváracie tavivoje zrnitý materiál umiestnený nad zváracou zónou pri zváraní pod tavivom. Oblúk pracuje pod vrstvou taviva, zatiaľ čo roztavené tavivo vytvára ochrannú trosku nad zvarovým kúpeľom.
Zváracie tavidlo pre Rúry SSAWplní viacero funkcií. Chráni roztavený zvar pred atmosférickou kontamináciou, pomáha stabilizovať oblúk, ovplyvňuje penetráciu a tvar guľôčky a môže ovplyvniť chemické zloženie a mechanické vlastnosti zvarového kovu.
Stupeň taviva by sa preto mal vyberať opatrne a nie jednoducho na základe ceny alebo dostupnosti.
Ako zvárací drôt a tavivo spolupracujú
Zvárací drôtatoktvoria kombinovaný zvárací systém. Drôt dodáva prídavný kov, zatiaľ čo tavivo riadi prostredie obklopujúce zvar a prispieva k metalurgickému správaniu procesu.
Výkon tejto kombinácie závisí od niekoľkých faktorov, vrátane triedy ocele, hrúbky steny potrubia, zváracieho prúdu, napätia, rýchlosti zvárania, priemeru drôtu a požadovaných mechanických vlastností.
|
Faktor |
Vplyv na zváranie |
|
Trieda ocele |
Určuje požadované vlastnosti zvaru |
|
Zvárací drôt |
Ovplyvňuje chémiu a pevnosť{0}}kovu |
|
Flux |
Ovplyvňuje stabilitu oblúka a správanie zvaru-kov |
|
Aktuálne |
Ovplyvňuje prívod a prenikanie tepla |
|
Napätie |
Ovplyvňuje charakteristiku oblúka a tvar guľôčky |
|
Rýchlosť zvárania |
Ovplyvňuje prívod tepla a veľkosť zvaru |
|
Priemer drôtu |
Ovplyvňuje rýchlosť depozície |
|
Kŕmenie tavivom |
Pomáha udržiavať konzistentnú ochranu pred oblúkom |
Význam akosti zváracieho drôtu
Thezvárací drôtakosť musí byť kompatibilná s oceľou používanou na výrobu rúr. Keďže sa drôt stáva súčasťou zvarového kovu, jeho chemické zloženie a klasifikácia majú priamy vplyv na konečný zvar.
Nevhodný drôt môže mať za následok nedostatočnú pevnosť v ťahu, nízku húževnatosť, nadmernú tvrdosť alebo nevhodné zloženie zvarového-kovu. Pre potrubné a konštrukčné aplikácie by sa preto mal drôt vyberať podľa požadovaného výkonu hotového potrubia.
Rúrky s vyššou pevnosťou si môžu vyžadovať starostlivo prispôsobené zváracie prídavné materiály, aby sa zabezpečilo, že zvar sa nestane slabšou časťou spoja.
Dôležitosť triedy taviva na zváranie
Rovnako dôležitý je stupeň toku. Rôzne tavivá majú rôzne chemické zloženie, úrovne zásaditosti, charakteristiky topenia a veľkosti častíc. Tieto charakteristiky ovplyvňujú zvárací oblúk, penetráciu, tvorbu trosky, vzhľad zvaru a konečné vlastnosti zvaru.
Najdrahší tok nie je automaticky najlepším tokom. SprávneZváracie tavidlo pre SSAW rúryje ten, ktorý je správne zladený so zváracím drôtom, triedou ocele, parametrami zvárania a príslušným štandardom rúr.
Z tohto dôvodu by výrobcovia mali hodnotiť celý zvárací systém, a nie nezávisle vyberať tavivo.

Vplyv na pevnosť zvaru
Špirálový zvar musí odolať mechanickému a prevádzkovému zaťaženiu rúry. V potrubných aplikáciách môže byť zvar vystavený vnútornému tlaku, vonkajšiemu zaťaženiu, vibráciám, teplotným zmenám a iným prevádzkovým podmienkam.
Zvárací drôt priamo prispieva k pevnosti zvaru-kovu, zatiaľ čo tavivo môže ovplyvniť chémiu-kovu a tuhnutie. Správne zvolená kombinácia drôtu a taviva môže pomôcť dosiahnuť požadovanú pevnosť v ťahu, medzu klzu, húževnatosť a ťažnosť.
|
Vlastnosť zvaru |
Vplyv drôtu a taviva |
|
Pevnosť v ťahu |
Silne ovplyvnené zložením-kovu |
|
Medza klzu |
Závisí od vlastností zvarového-kovu |
|
Nárazová húževnatosť |
Ovplyvnené kombináciou spotrebného materiálu a podmienkami zvárania |
|
Ťažnosť |
Ovplyvnené chémiou a mikroštruktúrou-kovu |
|
Tvrdosť |
Ovplyvnené zložením a tepelným príkonom |
Vplyv na penetráciu zvaru
Správna penetrácia je nevyhnutná pre vytvorenie spoľahlivého zvarového spoja. PočasVýroba SSAW, zvárací prúd, napätie, rýchlosť pohybu, priemer drôtu, poloha drôtu a charakteristiky toku spolupracujú pri určovaní množstva tepla dodaného do oblasti zvárania.
Nedostatočný prienik môže mať za následok neúplný spoj, zatiaľ čo nadmerný prienik môže vytvoriť nežiaducu geometriu zvaru. Výrobcovia by preto mali stanoviť vhodné parametre zvárania pre každú kombináciu drôtu a taviva a počas výroby ich nepretržite monitorovať.
 Úloha pri predchádzaní chybám zvárania
Správne vybranéSpotrebný materiál na zváranie pod tavivommôže pomôcť znížiť riziko niekoľkých bežných chýb zvárania. Patria sem pórovitosť, troskové inklúzie, neúplné roztavenie, neúplné prevarenie, praskliny, podrezanie a nepravidelná tvorba zvaru.
Spotrebný materiál je však len jednou súčasťou prevencie defektov. Čistota ocele, príprava hrán, presnosť tvarovania, zarovnanie zvárania, zvárací prúd, napätie, rýchlosť pohybu a stav zariadenia môžu mať tiež veľký vplyv na kvalitu zvaru.
Preto by továrne mali preskúmať celý proces zvárania, keď sa vyskytnú chyby, namiesto automatického obviňovania zváracieho drôtu alebo taviva.
Kontrola vlhkosti zváracieho taviva
Vlhkosť je jedným z najdôležitejších faktorov pri používanízváracie tavivo. Tavidlo, ktoré absorbuje nadmernú vlhkosť, môže negatívne ovplyvniť výkon zvárania a môže prispieť k problémom s pórovitosťou alebo vodíkom-za nepriaznivých podmienok.
Továrne by mali skladovať tavivo v suchých podmienkach a dodržiavať požiadavky výrobcu na sušenie, úpravu a skladovanie. Po zaschnutí taviva by malo byť počas prepravy a manipulácie chránené pred vlhkosťou.
|
Štádium riadenia toku |
Dôležité upozornenie |
|
Skladovanie |
Udržujte tavidlo suché a chránené |
|
Otvorenie |
Vyhnite sa zbytočnému vystaveniu vlhkosti |
|
Sušenie |
Dodržujte požiadavky výrobcu |
|
Prestup |
Chráňte upravené tavidlo pred vlhkosťou |
|
Výroba |
Udržujte kontrolované podávanie toku |
|
zotavenie |
Správne preverte a spravujte obnovený tok |
Správne skladovanie zváracieho drôtu
Zvárací drôtmali by sa tiež skladovať v čistom a suchom prostredí. Vystavenie vlhkosti, oleju, prachu a korózii môže negatívne ovplyvniť podávanie drôtu a stabilitu zvárania.
Rôzne triedy a priemery drôtov by mali byť jasne označené a uložené oddelene. Správne riadenie zásob tiež zlepšuje vysledovateľnosť a znižuje riziko použitia nesprávneho spotrebného materiálu počas výroby.
Kontrola podávania zváracieho drôtu
Thezvárací drôtmusia byť nepretržite a presne dodávané do zóny zvárania. Problémy so systémom podávania drôtu môžu spôsobiť nestabilitu oblúka, nepravidelnú tvorbu zvaru, nekonzistentné usadzovanie a prerušenie výroby.
Operátori by mali pravidelne kontrolovať vodidlá drôtu, podávacie valčeky, kontaktné komponenty a zarovnanie. Udržiavanie týchto komponentov v dobrom stave pomáha udržiavať stabilné zváranie po celú dobuVýroba rúr SSAWproces.
Veľkosť častíc toku a podávanie
Veľkosť častíc taviva môže ovplyvniť stabilitu podávania, pokrytie oblúka a tvorbu trosky. Konzistentná veľkosť častíc pomáha udržiavať rovnomerné pokrytie tokom v oblasti zvárania.
Nadmerný prach, príliš veľké častice alebo nekonzistentný materiál môžu rušiť systém podávania taviva. Závody by preto mali udržiavať správnu kvalitu taviva a pravidelne kontrolovať kŕmne zariadenie.
Recovered Flux Management
Počas kontinuálnej výroby možno často zbierať a regenerovať nepoužité tavivo. Získané tavivo však môže obsahovať častice trosky, kovové častice, prach a iné nečistoty.
Pred opätovným použitím by sa regenerované tavidlo malo spracovať podľa odporúčaní výrobcu. Na odstránenie nežiaducich častíc môže byť potrebné preosievanie a čistenie.
Regenerované tavidlo by sa nikdy nemalo znovu použiť bez náležitej kontroly, pretože kontaminovaný materiál môže negatívne ovplyvniť stabilitu zvárania a kvalitu zvaru.
Parametre zvárania a spotrebný materiál
Zvárací drôta tavivo je potrebné vždy použiť s vhodnými parametrami zvárania. Medzi dôležité parametre patrí zvárací prúd, napätie, rýchlosť zvárania, priemer drôtu, predĺženie drôtu a rýchlosť podávania taviva.
Keď továreň zmení kvalitu drôtu alebo taviva, postup zvárania by sa mal prehodnotiť. Nová kombinácia spotrebného materiálu sa môže správať odlišne a môže vyžadovať úpravu parametrov alebo dodatočné kvalifikačné testovanie.
Výber podľa triedy ocele
Rôzne druhy ocele majú rôzne požiadavky na zváranie. Kombinácia vhodná pre štandardnú konštrukčnú oceľ nemusí byť vhodná pre oceľ na potrubia s vyššou{1}}pevnosťou.
Pri náročných aplikáciách by výrobcovia mali zvážiť:
- Pevnosť zvaru v ťahu
- Medza klzu
- Nárazová húževnatosť
- Chémia{0}}kovov
- Kontrola vodíka
- Prívod tepla
- Servisné podmienky
Zváracie prídavné materiály by sa mali vyberať podľa skutočnej špecifikácie potrubia a nie používať rovnakú kombináciu pre každý produkt.
Spotrebný materiál na zváranie a hrúbka potrubia
Hrúbka steny potrubia môže tiež ovplyvniť výber zváracích prídavných materiálov a parametrov. Hrubšie materiály vo všeobecnosti vyžadujú väčší tepelný príkon a starostlivo kontrolované podmienky zvárania, aby sa dosiahla dostatočná penetrácia a tavenie.
|
Stav potrubia |
Hlavná úvaha |
|
Tenká-rúrka |
Zabráňte nadmernému prívodu tepla |
|
Stredné-stenové potrubie |
Udržujte vyváženú penetráciu |
|
Hrubé-stenové potrubie |
Zabezpečte dostatočnú penetráciu a fúziu |
|
Potrubie vysokej{0}}pevnosti |
Ovládajte prívod tepla a húževnatosť |
|
Tlakové potrubie |
Dodržiavajte prísne požiadavky na kvalitu zvaru |
Kontrola kvality zváracieho drôtu a taviva
Profesionálny závod by mal zaviesť systém kontroly kvality prídavných materiálov na zváranie. Vstupné materiály by sa mali skontrolovať z hľadiska triedy, klasifikácie, výrobcu, čísla šarže, stavu balenia a príslušných certifikátov.
Počas skladovania a výroby by mala továreň kontrolovať vlhkosť, kontamináciu, podmienky podávania a identifikáciu materiálu. Mali by sa viesť aj záznamy o šaržiach, aby továreň mohla identifikovať, ktorý spotrebný materiál bol použitý počas konkrétneho výrobného obdobia.
Táto sledovateľnosť je obzvlášť cenná pri vyšetrovaní chýb zvárania alebo pri reagovaní na požiadavky zákazníkov na kvalitu.
Bežné chyby v správe spotrebného materiálu
Továrne by sa mali vyhýbať výberu zváracieho drôtu atoklen na základe ceny. Najlacnejší spotrebný materiál nemusí poskytovať požadovaný výkon, zatiaľ čo drahý spotrebný materiál nie je nevyhnutne vhodný pre každú aplikáciu.
Ďalšou častou chybou je miešanie rôznych druhov drôtu alebo taviva. Materiály by mali byť jasne označené a skladované oddelene. Továrne by sa tiež mali vyhýbať výmene prídavných materiálov bez toho, aby preskúmali postup zvárania, pretože rôzne kombinácie môžu viesť k rôznym výsledkom zvárania.
Ďalším veľkým problémom je zlé skladovanie. Vlhkosť, prach, olej a korózia môžu negatívne ovplyvniť výkon spotrebného materiálu.
Ako vybrať správny zvárací drôt a tavivo
Proces výberu by mal začať špecifikáciou triedy ocele a potrubia. Výrobcovia by potom mali zvážiť hrúbku potrubia, požadovanú pevnosť zvaru, rázovú húževnatosť, rýchlosť výroby, zváracie zariadenie a platné normy.
Drôt a tavivo by mali byť zvolené ako kompatibilná kombinácia a overené za predpokladaných podmienok zvárania.
|
Faktor výberu |
Prečo na tom záleží |
|
Trieda ocele |
Určuje požadované vlastnosti zvaru |
|
Hrúbka potrubia |
Ovplyvňuje prívod a prienik tepla |
|
Trieda zváracieho drôtu |
Určuje charakteristiky-kovu výplne |
|
Stupeň taviva |
Ovplyvňuje správanie oblúka a zvaru-kov |
|
Rýchlosť zvárania |
Ovplyvňuje prívod tepla |
|
Aplikácia potrubia |
Určuje požadovaný výkon |
|
Použiteľná norma |
Definuje požiadavky na kvalitu a testovanie |
Dôležitosť modernej výrobnej linky SSAW
Pre vysokú-kapacituVýroba rúr SSAWzváracie prídavné materiály ovplyvňujú kvalitu produktu aj efektivitu výroby. Stabilné podávanie drôtu a konzistentný výkon taviva pomáhajú udržiavať nepretržité zváranie a znižujú zbytočné prerušenia výroby.
Správny výber spotrebného materiálu môže znížiť prepracovanie, znížiť počet zmetkov, zlepšiť konzistenciu zvaru a zvýšiť celkovú produktivitu. Toto sa stáva obzvlášť dôležitým pri výrobe veľkého množstva rúr pre ropovody a plynovody, vodné prenosové systémy, pilotné projekty a hlavné aplikácie infraštruktúry.
Zvárací prídavný materiál a celková kontrola kvality
Zvárací drôtatoksú kritickými zložkamiZváranie rúr SSAW, ale nie sú jedinými faktormi, ktoré určujú kvalitu potrubia. Celý výrobný proces musí tiež kontrolovať kvalitu oceľových zvitkov, zarovnanie pásov, prípravu hrán, špirálové tvarovanie, parametre zvárania, stav zariadenia, ne-deštruktívne testovanie, rozmerovú presnosť, hydrostatické testovanie a výstupnú kontrolu.
Ani ten najlepší zvárací materiál nedokáže kompenzovať nekvalitnú surovinu, nesprávne tvarovanie, poškodené zariadenie alebo nesprávne parametre zvárania. Vysoká-kvalitná výroba rúr SSAW preto vyžaduje, aby všetky výrobné fázy spolupracovali za kontrolovaných podmienok.
Zhrnutie
Zvárací drôtazváracie tavivosú základným spotrebným materiálom pri výrobe rúr SSAW a ich kvalita a kompatibilita majú priamy vplyv na výkon zvaru. Zvárací drôt poskytuje prídavný kov, zatiaľ čo tavivo chráni zvarový kúpeľ a ovplyvňuje stabilitu oblúka, penetráciu, tvorbu trosky a vlastnosti zvarového-kovu.
SprávneZvárací drôt pre rúry SSAWaZváracie tavidlo pre SSAW rúryby sa mali vyberať podľa triedy ocele, hrúbky rúry, požadovaných mechanických vlastností, parametrov zvárania a platných noriem. Správne skladovanie, kontrola vlhkosti, kŕmenie, manipulácia a sledovateľnosť sú rovnako dôležité.
Zaobchádzaním so spotrebným materiálom pre zváranie pod tavivom ako s kritickými komponentmi výrobného procesu môžu výrobcovia dosiahnuť stabilnejšie zváranie, znížiť chyby, zlepšiť efektivitu výroby a vyrábať spoľahlivé rúry SSAW pre náročné potrubné, konštrukčné a priemyselné aplikácie.


